 0086-15068518279 (Číňan)/001-5416026691 (angličtina)


 En
Co je a CNC válcová bruska
CNC válcová bruska je kovový řezný nástroj, který pomocí rotujícího brusného kotouče odebírá tenkou vrstvu materiálu z vnějšího nebo vnitřního povrchu kulatého obrobku, přičemž se samotný díl otáčí mezi středy nebo ve sklíčidle. Písmena CNC znamenají počítačové numerické řízení, což znamená, že hlava kola, pracovní stůl a osa posuvu se všechny pohybují podle pokynů programu, nikoli ručních koleček. Výsledkem je hřídel, válec, čep nebo vřeteno s tolerancí průměru, která může dosáhnout jednociferných mikrometrových úrovní, a povrchovou úpravou mnohem hladší, než jaká může vyrobit soustružení nebo frézování samy o sobě.
V praxi je tento stroj dokončovací stanicí, která přichází po soustružení nebo kalení. Hřídel je nejprve hrubována na soustruhu, poté tepelně zpracována, aby se zvýšila její tvrdost, a nakonec odeslána do soustruhu CNC bruska na válce vrátit průměr a kulatost zpět do těsných čísel, která výkres vyžaduje. Automobilové čepy klikových hřídelů, tyče hydraulických válců, vřetena obráběcích strojů a ložisková sedla jsou brousicí práce téměř pokaždé, protože samotné soustružení nemůže udržet zaoblení nebo povrchovou úpravu, kterou tyto díly po vytvrzení potřebují.
Jak funguje proces broušení uvnitř stroje
Jakmile cyklus začne, proběhnou čtyři pohyby současně a jejich pochopení vysvětluje, proč stroj dokáže udržet tak jemné tolerance.
1
Rotace kola - vřeteno brusného kotouče se otáčí pevnou obvodovou rychlostí, běžně mezi 35 a 45 metry za sekundu na strojích uvedených dále v tomto článku, takže brusná zrna řežou konstantní rychlostí bez ohledu na průměr obrobku.
2
Rotace obrobku - součást se pomalu otáčí mezi středy nebo ve sklíčidle vřeteníku, obvykle několik desítek až několik set otáček za minutu, takže každý bod na povrchu prochází kolem kola opakovaně.
3
Přechod stolu - pracovní stůl posouvá součást tam a zpět podél čela kotouče pro dlouhé hřídele nebo zůstává fixován pro ponorné broušení krátkého osazení nebo drážky v jednom průchodu.
4
Ovládání přísunu - Kulový šroub poháněný servomotorem tlačí hlavu kola směrem k dílu v krocích tak malých, jako je 0,001 mm, což umožňuje CNC stroji udržet průměry, které ruční bruska nemůže spolehlivě opakovat.
Dokončovací průchod normálně následuje po hrubém průchodu s vyšší rychlostí přísuvu a poté po fázi vyjiskřování, kdy kolo provede několik přejezdů při nulovém přísuvu, aby se stroj nechal usadit a odstranil veškerý zbývající materiál. Toto pořadí je jednou zapsáno do CNC programu a opakováno na každém dílu, proto zůstávají broušení identických hřídelí mnohem konzistentnější než díly obráběné ručně.
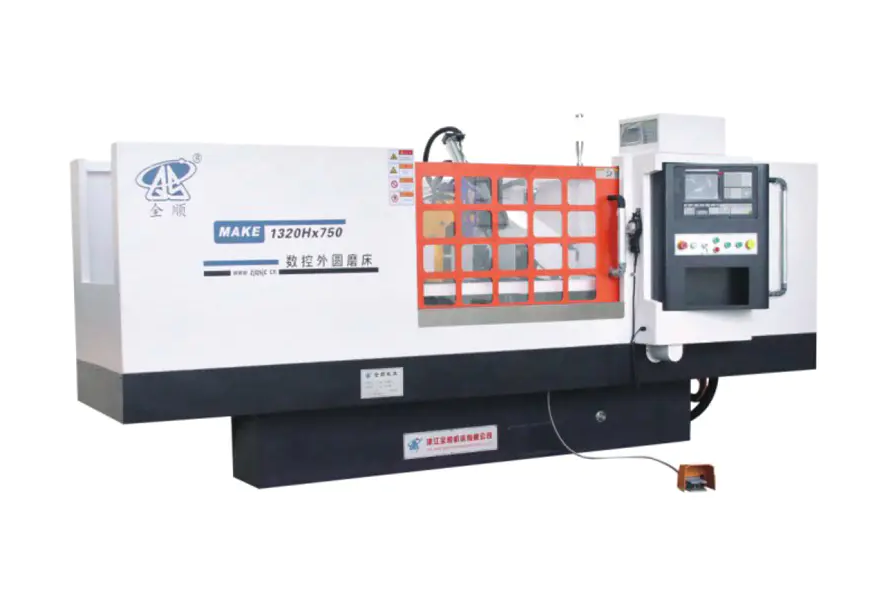
Hlavní konstrukční prvky a proč na nich záleží
O tom, jak přesná a odolná bude bruska během let výroby, rozhoduje pět podsystémů. Kupující, který porovnává stroje, by se měl dívat na každý zvlášť, než aby posuzoval stroj pouze podle jeho ceny.
Odlévání lože a základny
Lůžko je jednodílná litinová konstrukce, která před konečným obráběním zestárla a uvolnila napětí, takže se nedeformuje, protože absorbuje řezné síly a výkyvy teploty v dílně v průběhu let používání. Těžší, dobře žebrovaný odlitek lépe tlumí vibrace a vibrace jsou největším nepřítelem jemné povrchové úpravy.
Vřeteno kola
Vřeteno nese brusný kotouč a může používat buď valivá ložiska nebo hydrodynamická a hydrostatická ložiska s olejovým filmem. Vřetena s olejovým filmem běží chladněji při trvalém těžkém řezání a déle si udrží přesnost rotace, což je důvod, proč modely s vyšší přesností v níže uvedené srovnávací tabulce uvádějí zvýšenou rychlost kotouče 45 metrů za sekundu s volitelným vřetenem s dynamickým a statickým tlakem.
Lineární vedení a kuličkové šrouby
Přesná lineární vedení spárovaná s předem napnutými kuličkovými šrouby poháněnými servomotory s absolutní hodnotou odstraňují vůli, která sužovala starší konstrukce posuvných drah, a poskytují minimální programovatelný krok přísuvu kolem 0,001 mm na strojích zmíněných v tomto článku.
Vřeteník a koník
Výška středu přímo omezuje největší průměr, kterým se hřídel může otáčet, aniž by narazila na lože, což je důvod, proč výrobci uvádějí výšku středu jako číslo specifikace jádra spíše než dodatečný nápad. Pinola koníku působí stálým středovým tlakem, takže dlouhý štíhlý hřídel se nechvěje ani neohýbá brusnou silou.
CNC řídicí a konverzační software
Konverzační rozhraní pro broušení umožňuje operátorovi zadat cílový průměr, délku a množství úběru materiálu na vyplnění prázdné obrazovky namísto ručního psaní G kódu, což zkracuje dobu nastavení pro obchody, které provozují mnoho různých malých sérií namísto jednoho opakovaného dílu po celé měsíce.
Srovnání specifikací řad MK a MAK
Níže uvedená tabulka uvádí sedm běžných konfigurací z funkční produktové řady MK a MAK, takže čísla lze porovnávat vedle sebe a nemusíte číst po jednom datovém listu. Všechny údaje jsou výrobcem uvedené technické parametry pro každý model.
| Model | Průměr k broušení | Maximální délka k broušení | Výška středu | Velikost kola O.D. x Š x I.D. | Celkový výkon motoru |
|---|---|---|---|---|---|
| MK1350B | Max 500 mm | 1500/2000/3000/4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 až Phi320 mm | 500/1000/1500/2000/3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475 až 33,075 kW |
| MKE1332B | Phi8 až Phi320 mm | 500/1000/1500/2000/3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475 až 33,075 kW |
| MAK1320H | Phi8 až Phi200mm | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 až Phi200mm | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 až Phi200mm | 500/800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 až Phi200mm | 500/800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
Obvodová rychlost kola sedí na 38 metrů za sekundu v celém rozsahu , zvýšení na 45 metrů za sekundu, když je namontováno dynamické a statické tlakové vřeteno, a maximální hmotnost obrobku se mění od 50 kg u kompaktní řady H až po 1 000 kg u MK1350B. Čtení této tabulky vedle výkresu součásti, který máte před sebou, je nejrychlejší způsob, jak vybrat model do užšího výběru, protože rozsah průměrů a délka mezi středy vylučují většinu možností, než se vůbec bude rozhodovat o výkonu nebo typu vřetena.
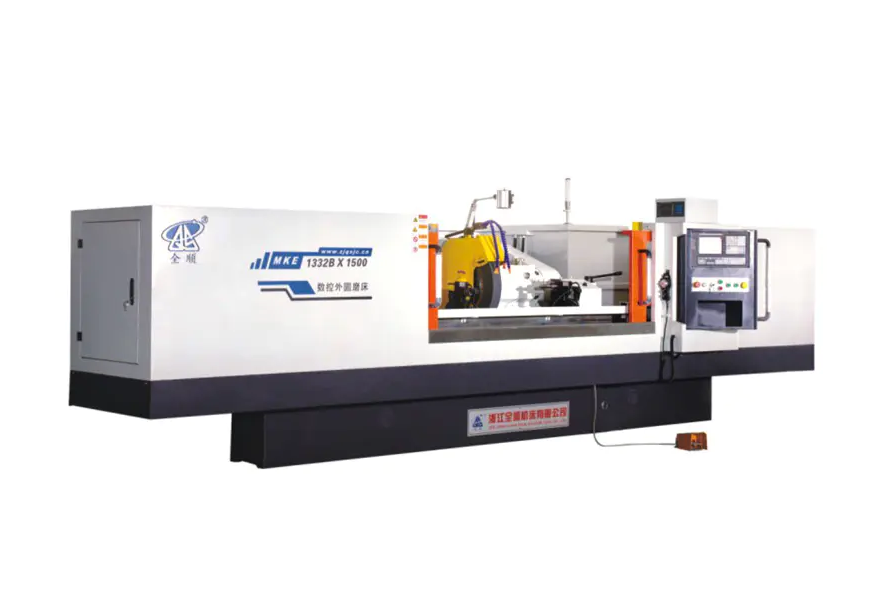
Přizpůsobení modelu velikosti vašeho obrobku a objemu šarže
Tři otázky zužují sedm modelových řad na jednu nebo dvě realistické možnosti, než je vůbec požadována nabídka.
- Jaký je největší průměr a nejdelší délka v rodině součástí. Dílna, která brousí malé čepy a krátké hřídele pod průměrem 200 mm a délkou 800 mm, se pohodlně vejde na MK1320H, MKE1320H, MAK1320H nebo MAKE1320H, zatímco hřídele do průměru 320 mm a délky 3000 mm vyžadují cokoli o průměru MK1332B nebo MKE13 a blíží se MKE13. 4000 mm dlouhé potřebuje MK1350B.
- Jak těžký je nejtěžší jednotlivý díl. Výška středu a nosnost ložisek sledují hmotnost obrobku, takže 900 kg vážící polotovar klikového hřídele nemá co dělat, aby byl nakládán na stroj dimenzovaný na 150 kg, i když by průměr technicky vyhovoval.
- Je odběr materiálu lehký a opakující se, nebo těžký a nekonzistentní. Kované nebo odlévané polotovary s nerovnoměrným výbrusem těží z extra výkonu motoru a většího průměru kotouče u MK1332B a MK1350B, zatímco předsoustružený tyčový materiál s malým, rovnoměrným přídavkem na broušení běží efektivně na strojích řady H s nižším výkonem.
Jednoduchým pravidlem, které mnozí plánovači dílen používají, je dimenzovat stroj na největší část očekávanou v průběhu příštích tří až pěti let, nikoli pouze na část, kterou dnes mají před sebou, protože bruska je výhodou s dlouhou životností a pozdější vylepšení výšky středu nebo délky lože je zřídka praktické.
Odvětví a díly, které se spoléhají na toto zařízení
Válcové broušení se objeví všude tam, kde se musí kulatý díl spojit s jiným kulatým dílem v těsné toleranci, takže seznam aplikací sahá daleko za hranice jednoho odvětví.
| Průmysl | Typické díly zem | Typický cíl tolerance |
|---|---|---|
| Automobilové a motorové díly | Čepy klikových a vačkových hřídelů, hřídele převodovek, pístní čepy | 0,005 mm až 0,01 mm |
| Hydraulické a pneumatické komponenty | Válcové tyče, plunžry, ventilové šoupátka | 0,005 mm až 0,02 mm |
| Výroba ložisek | Vnitřní a vnější ložiskové kroužky, válečkové čepy | 0,002 mm až 0,008 mm |
| Stavba obráběcích strojů | Vřetena, přesné vodící šrouby, vodicí hřídele | 0,003 mm až 0,01 mm |
| Textilní a tiskařské stroje | Válce, hnací hřídele, tiskové válce | 0,01 mm až 0,02 mm |
Práce s dlouhými rolemi a válci, jako jsou tiskové válce nebo textilní hnací hřídele, je přesně ta kategorie, která tlačí obchody směrem k delším možnostem lože v řadě MK1332B a MK1350B, protože délka lože mezi středy je obvykle limitující specifikací pro tyto díly.
Výběr brusného kotouče a parametry řezu
Výběr kotouče ovlivňuje kvalitu povrchu a dobu cyklu stejně jako samotný stroj, takže spárování správného brusiva se správnou rychlostí posuvu je stejně důležité jako výběr správného modelu.
Typ brusiva podle materiálu
- Kotouče z oxidu hliníku jsou vhodné pro hřídele z uhlíkové oceli a legované oceli a pokrývají velkou většinu brusných prací v automobilovém a všeobecném strojírenství.
- Kotouče z kubického nitridu bóru jsou vhodné pro kalenou ocel nad 55 HRC a při opakovaných výrobních sériích drží svůj tvar mnohem déle než konvenční brusivo.
- Kotouče z karbidu křemíku jsou vhodné pro litinu, bronz a další neželezné nebo křehké materiály, kde by oxid hliníku rychle zeskloval.
Typické řezné parametry
Hrubý brusný průchod běžně odstraňuje 0,02 mm až 0,05 mm radiálního materiálu na jeden průchod při rychlosti stolu vhodné pro šířku kotouče, následuje dokončovací průchod s 0,005 mm až 0,01 mm na průchod a fáze vyjiskření o dvou až čtyřech průchodech s nulovým dodatečným přísuvem. Proud chladicí kapaliny, obvykle ve vodě rozpustné brusné kapaliny, musí dosahovat oblasti kontaktu kotouče a součásti nepřetržitě, protože nahromadění tepla v této malé kontaktní oblasti způsobuje popáleniny při broušení a zbytkové napětí v hotové součásti.
Každodenní péče a preventivní údržba
Důsledné každodenní návyky udrží brusku svou jmenovitou přesnost po mnoho let, místo aby se během měsíců vychýlila z tolerance.
| Interval | Úkol |
|---|---|
| Každá směna | Zkontrolujte hladinu a průtok chladicí kapaliny, otřete vodicí dráhy, zkontrolujte, zda na kole nejsou třísky nebo zasklení |
| Týdenní | Očistěte brusný kotouč, vyčistěte filtr chladicí kapaliny nebo magnetický separátor, zkontrolujte hladinu mazacího oleje |
| Měsíční | Zkontrolujte provozní teplotu vřetena, zkontrolujte vůli kuličkového šroubu a lineárního vedení, ověřte vyrovnání středu |
| Čtvrtletně | Úplné vyčištění nádrže chladicí kapaliny, kontrola tlaku pinoly koníku, proveďte kontrolu geometrické přesnosti pomocí zkušební tyče |
Stav chladicí kapaliny si zasluhuje zvláštní pozornost, protože špinavá nebo vyčerpaná chladicí kapalina je nejčastější příčinou špatné povrchové úpravy a předčasného opotřebení kol, ale zároveň je to nejlevnější jednotlivá položka na tomto seznamu, kterou lze opravit.
Běžné vady broušení a praktické opravy
| Symptom | Pravděpodobná příčina | Doporučená oprava |
|---|---|---|
| Modré nebo hnědé zbarvení na povrchu | Při broušení se spálí přebytečným teplem | Snižte rychlost přísuvu, zvyšte průtok chladicí kapaliny, upravte kolo |
| Vlnité stopy po délce | Nevyváženost vřetena nebo uvolněná podpěra koníka | Vyvažte kolo, zkontrolujte středový tlak, zkontrolujte opotřebení ložisek |
| Zúžený průměr podél délky dílu | Nesouosé středy nebo opotřebená pinola koníka | Znovu zkontrolujte vyrovnání středu pomocí testovacího indikátoru, opravte koník |
| Drsná nebo matně vypadající povrchová úprava | Prosklené nebo zatížené čelo kola | Obouvejte kotouč častěji a ujistěte se, že stupeň brusiva odpovídá materiálu |
Vyhodnocení nákladů, výkonu a doby návratnosti
Kupní cena je pouze jednou částí obrazu nákladů na vlastnictví. Realistické hodnocení váží nejméně čtyři faktory dohromady.
- Doba cyklu na díl , která závisí na rychlosti kola, velikosti přísuvného kroku a na tom, jak velká část procesu je automatizovaná oproti ručnímu načítání.
- Spotřeba energie , kde celkový výkon motoru v tabulce specifikací poskytuje výchozí bod pro odhad nákladů na elektřinu za směnu.
- Spotřební materiál pro kola a chladicí kapalinu , které měřítko s průměrem kola a jak agresivně hrubé průchody ubírají materiál.
- Míra sešrotování a přepracování , kterou má opakovatelný CNC systém vkládání tendenci snižovat ve srovnání s ručním broušením, což přímo zlepšuje efektivní průchodnost.
Obchody, které provozují úzkou směs dílů ve velkém objemu, obvykle získají náklady na stroj nejrychleji díky prodloužení doby cyklu, zatímco obchody, které provozují mnoho různých malých sérií, vrátí náklady především díky zkrácení doby nastavení z konverzačního programování a menšímu počtu vyřazených dílů během nastavování prvního výrobku.
Často kladené otázky
Jaké tolerance může CNC válcová bruska dosáhnout.
Většina průmyslových CNC válcových brusek má v běžné výrobě tolerance průměru mezi 0,005 mm a 0,02 mm a stroje vybavené dynamickými a statickými tlakovými vřeteny v kombinaci s procesním měřením mohou dosáhnout jednociferné mikronové opakovatelnosti při kritické práci s ložisky nebo vřetenem.
Jaký je rozdíl mezi pojmenováním modelu MK a MAK.
V rámci této produktové řady předpona MK označuje standardní konfiguraci CNC válcového broušení, zatímco předpona MAK označuje kompaktní konfiguraci vytvořenou pro kratší hřídele s menším průměrem a přidané E v kódu modelu, jako je MKE nebo MAKE, obvykle označuje vylepšenou možnost ovládání nebo pohonu na stejném základním stroji.
Jak často by měl být brusný kotouč orovnáván.
Frekvence orovnávání závisí na tvrdosti materiálu a rychlosti úběru materiálu, ale praktickým výchozím bodem pro většinu ocelářských prací je orovnávání před každým dokončovacím průchodem u kritických průměrů a minimálně jednou za směnu u běžných výrobních sérií, úpravy dříve, pokud se znatelně změní povrchová úprava nebo zvuk cyklu.
Dokáže jeden stroj brousit krátké i dlouhé hřídele.
Ano, za předpokladu, že délka mezi středy spadá do jmenovitého rozměru lože stroje, a proto jsou modely jako MK1332B nabízeny v pěti různých délkách lože od 500 mm do 3 000 mm na stejném základním stroji, což umožňuje prodejně přizpůsobit délku lůžka jeho typickému sortimentu dílů, aniž by museli platit za nevyužité cestování.
Jaké limity hmotnosti obrobku platí pro menší modely.
Kompaktní řada 1320H uvedená ve srovnávací tabulce je dimenzována pro maximální hmotnost obrobku 50 kg, zatímco střední řada MK1332B a MKE1332B dosahuje hmotnosti až 150 kg a větší MK1350B je určena pro díly do 1 000 kg, takže přizpůsobení hmotnosti dílu správnému modelu chrání jak přesnost středu, tak životnost ložiska.
Znamená vyšší obvodová rychlost kola vždy kratší dobu cyklu.
Ne přímo. Vyšší obvodová rychlost, jako je možnost 45 metrů za sekundu dostupná s vřetenem s dynamickým a statickým tlakem, zlepšuje hlavně konzistenci povrchové úpravy a životnost kotouče při dané rychlosti úběru materiálu, zatímco skutečná doba cyklu také závisí na kroku přísunu, rychlosti posuvu stolu a množství materiálu, který hrubý průchod odebere.


