 0086-15068518279 (Číňan)/001-5416026691 (angličtina)


 En
Přímá odpověď
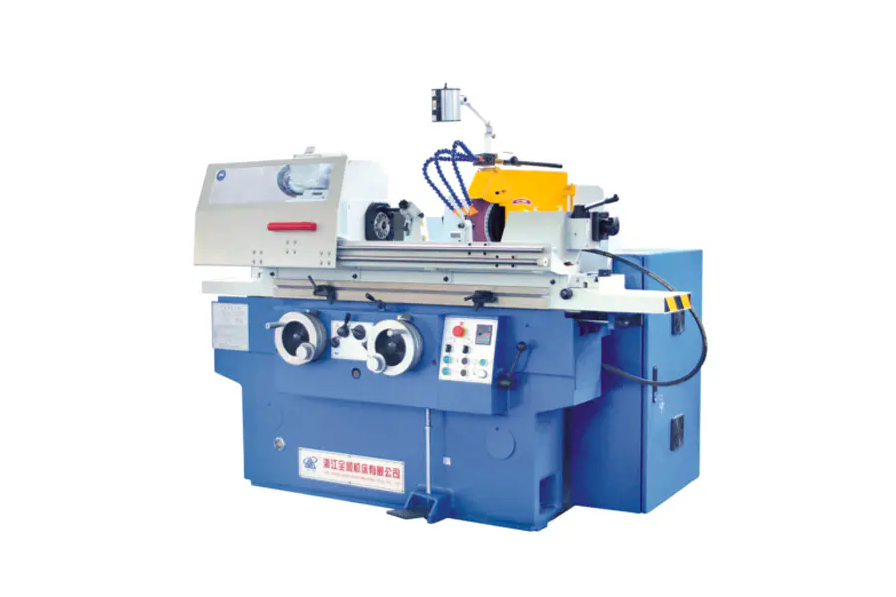
A bruska funguje tak, že otáčí brusným kotoučem vysokou rychlostí proti obrobku, aby se odstranil materiál otěrem a tvaroval povrch na přesné rozměrové tolerance. Brusná zrna kotouče fungují jako tisíce mikrobřitů, z nichž každá při každém průchodu odřezává drobné třísky materiálu.
Základní mechanismus
Fyzika za odstraňováním materiálu
Bruska ve svém základu přeměňuje rotační energii na abrazivní řezání. Brusný kotouč se otáčí povrchovými rychlostmi typicky mezi 20 a 45 m/s tlačí na obrobek kontrolovanou silou. Každé brusné zrno – obvykle oxid hlinitý, karbid křemíku nebo kubický nitrid boru (CBN) – působí jako jednobodový řezný nástroj pracující v mikroskopickém měřítku.
Když se zrno dotkne obrobku, stanou se tři věci za sebou:
- Elastická deformace — zrno před začátkem řezání stlačí povrch
- Plastová orba — materiál se tlačí do stran a tvoří hřebeny
- Tvorba třísek — zrno odstřihne mikrotřísku zbavenou základního materiálu
Tento proces se milionkrát za minutu opakuje po celé ploše kotouče, čímž vzniká charakteristické hladké broušení, které je známé. Hodnoty drsnosti povrchu Ra 0,1 až 1,6 mikrometrů jsou běžně dosahovány – jemnější než jakékoli soustružení nebo frézování.
45 m/s
Typická maximální povrchová rychlost kola
Ra 0,1 μm
Dosažitelná drsnost povrchu
0,001 mm
Rozsah rozměrové tolerance
Anatomie
Klíčové komponenty a co dělají
Brusný kotouč
Řezný nástroj. Skládá se z brusných zrn spojených dohromady (skelná, pryskyřičná nebo pryžová pojiva). Třída kotouče (tvrdost) a struktura (rozteč zrn) se volí na základě požadavků na materiál a povrchovou úpravu.
Hlava kola / vřeteno
Obsahuje motor vřetena a ložiska, která otáčejí kolem. Tuhost vřetena je kritická – i házení 0,001 mm způsobuje na hotovém povrchu stopy chvění.
Pracovní stůl
Drží a posouvá obrobek. U plošných brusek se stůl pohybuje tam a zpět nebo se otáčí. U válcových brusek se stůl pohybuje podél osy Z, zatímco se obrobek otáčí.
Dresser
Diamantový nástroj, který pravidelně brousí brusný kotouč odlamováním matných zrn a obnovením geometrie kotouče. Bez orovnávání účinnost broušení prudce klesá a kvalita povrchu se zhoršuje.
Chladicí systém
Dodává řeznou kapalinu (vodou rozpustný olej nebo syntetickou chladicí kapalinu) při průtoku 20 až 100 l/min do brusné zóny. Chladicí kapalina snižuje teplo (teploty v zóně broušení mohou lokálně překročit 1000 degC), proplachuje třísky a maže řez.
Mechanismus podávání
Řídí, jak hluboko kotouč zabírá s obrobkem (přísuv / hloubka řezu). Mechanismy přesného posuvu rozlišují v krocích po 0,001 mm, což umožňuje odebírání mikromateriálu, které odlišuje broušení od hrubších řezných procesů.
Typy strojů
Hlavní typy a jejich pracovní principy
Různé geometrie vyžadují zásadně různé konfigurace stroje. Níže jsou uvedeny čtyři nejběžnější typy používané v průmyslové výrobě:
| Typ stroje | Pohyb obrobku | Pohyb kola | Typická tolerance | Společná aplikace |
| Povrchová bruska | Vratný nebo otočný stůl | Otáčí se, posuv dolů na průchod | /- 0,005 mm | Ploché desky, formy, nástroje |
| Válcová bruska | Otáčí se mezi středy | Otáčí se, najíždí axiálně | /- 0,002 mm | Hřídele, čepy, válečky |
| Bezhrotá bruska | Krmení přes regulační kolečko | Regulační kotouč brusného kotouče | /- 0,001 mm | Tyče, trubky, velkoobjemové díly |
| Vnitřní bruska | Otáčí se (nebo je držen nehybně) | Malé kolo se otáčí uvnitř otvoru | /- 0,003 mm | Ložiskové kroužky, hydraulické válce |
Hluboký ponor
Jak bezhroté broušení dosahuje výjimečného výkonu
Bezhroté broušení je nejproduktivnější formou válcového broušení, protože zcela eliminuje upnutí součásti. Obrobek spočívá na kotouči mezi dvěma koly:
- Brusný kotouč (velký, vysokorychlostní) provádí skutečné řezání rychlostí až 60 m/s
- Regulační kolečko (menší, nakloněný o 1 až 6 stupňů) řídí rychlost otáčení dílu a axiální posuv
Nakláněním regulačního kotouče se součást současně otáčí a protlačuje strojem axiálně – metoda nazývaná „průchozí“ broušení. Produkční bezhrotá bruska dokáže zpracovat více než 1 000 malých válcových dílů za hodinu bez nakládání/vykládání obsluhy mezi díly.
Díky tomu je bezhroté broušení standardním procesem pro velkoobjemové součásti, jako jsou dříky automobilových ventilů (tolerance /- 0,003 mm u průměru 6 mm) a ložiskové válečky.
Řízení procesu
Kritické parametry, které řídí výkon broušení
Výsledky mletí jsou určeny čtyřmi vzájemně se ovlivňujícími procesními proměnnými. Záměna kteréhokoli z nich způsobuje buď špatnou povrchovou úpravu, rozměrovou chybu nebo tepelné poškození (popálení).
Rychlost kola (Vs)
Vyšší rychlost kotouče znamená, že každé zrno odebírá tenčí třísku, snižuje řezné síly a zlepšuje povrchovou úpravu – ale zvyšuje tvorbu tepla. Z tohoto důvodu pracují CBN kotouče při vysokorychlostním broušení (HSG) rychlostí 80 až 120 m/s.
Rychlost obrobku (Vw)
Rychlejší pohyb obrobku zvyšuje rychlost úběru materiálu (MRR), ale zvyšuje zatížení třísky. Poměr otáček Vs/Vw se typicky pohybuje od 60:1 do 120:1 v aplikacích přesného broušení.
Hloubka řezu (ae)
Hrubovací průchody mohou používat ae = 0,05 mm; dokončovací pasy používají 0,002 až 0,005 mm. Průchody jiskření (nulový přísuv) na konci cyklu umožňují, aby se výchylka stroje vrátila zpět, čímž se zlepšuje rozměrová přesnost.
Specifická míra odstranění materiálu (Q'w)
Toto je rozhodující metrika produktivity, vyjádřená v mm3/mm/s. Moderní CNC brusky optimalizují Q'w v reálném čase pomocí monitorování výkonu, aby zůstaly blízko prahu hoření, aniž by ho překročily.
Společná výzva
Tepelné poškození: Riziko, které musí zvládnout každá operace broušení
Broušení vytváří intenzivní lokalizované teplo — až 1 500 degC v kontaktní zóně zrna-obrobek v extrémních případech - trvající pouze mikrosekundy na kontakt zrna. Pokud se teplo nemůže dostatečně rychle rozptýlit, způsobí:
- Popálení při broušení — oxidace povrchu, viditelná jako modro-hnědé zbarvení, indikující mikrostrukturální změny
- Zbytkové tahové napětí — což výrazně snižuje únavovou životnost součástí z kalené oceli
- Povrchové zpevnění nebo změkčení — změna profilu tvrdosti, k jehož dosažení bylo navrženo tepelné zpracování
Prevence tepelného poškození vyžaduje kombinaci agresivní aplikace chladicí kapaliny (vysokotlaké trysky při 50 až 80 barech v některých leteckých aplikacích), správný výběr kotouče (otevřená struktura pro volné řezání) a konzervativní rychlosti úběru materiálu při dokončovacích průchodech.
Barkhausenova analýza hluku a rentgenová difrakce se používají v průmyslových odvětvích kritických jakosti (ložiska, letecký průmysl) k nedestruktivnímu ověření, že broušené povrchy jsou po obrábění bez zbytkového tahového napětí.
Průvodce výběrem
Výběr správného brusiva pro materiál
Výběr kotouče je největší pákou jak na produktivitu, tak na kvalitu povrchu. Nesprávné brusivo má nejen nedostatečnou výkonnost – může spálit nebo prasknout obrobek.
| Typ brusiva | Nejlepší pro | Vyhněte se Zapnuto | Relativní náklady |
| Oxid hlinitý (Al2O3) | Ocel, rychlořezná ocel, železné kovy | Karbid, keramika | Nízká |
| Karbid křemíku (SiC) | Litina, neželezné, keramika, kámen | Tvrzená ocel (chemicky reaguje) | Nízká-Medium |
| Kubický nitrid boru (CBN) | Kalená ocel (nad 45 HRC), superslitiny | Měkká ocel, hliník | Vysoká |
| Diamant | Karbid, keramika, glass, composites | Ocel (difúze uhlíku způsobuje rychlé opotřebení) | Velmi vysoká |
Moderní technologie
Jak CNC řízení změnilo přesnost broušení
Moderní CNC brusky integrují zpětnou vazbu s uzavřenou smyčkou, které se konvenční stroje nemohou rovnat. Mezi klíčové technologie patří:
- Průběžné měření — vzduchové nebo kontaktní sondy měří průměr obrobku při aktivním broušení a automaticky nastavují přísuv tak, aby zasáhl cílové rozměry v rozmezí 0,001 mm
- Senzory akustické emise — detekuje vysokofrekvenční signál, když se kotouč poprvé dotkne obrobku nebo orovnávače, eliminuje čas broušení vzduchem a detekuje zlomení kotouče
- Adaptivní řízení rychlosti posuvu — Monitorování výkonu vřetena předává data zpět do CNC, aby se udržela konstantní rychlost úběru materiálu při opotřebení kotouče
- Automatické vyvažování kol — dynamické vyvažovačky uvnitř okolku kola korigují nevyváženost v reálném čase a snižují vibrace pod 1 g při provozní rychlosti
Moderní CNC válcová bruska dokáže dokončit cyklus broušení hřídele za méně než 90 sekund s hodnotami Cpk nad 1,67 – procesní schopnost, které se ruční broušení v dávkovém režimu nemůže přiblížit.
Praktický návod
Co musí obsluha zkontrolovat před každým broušením
I ten nejlepší stroj produkuje šrot, pokud jsou vynechány předoperační kontroly. Následující kontrolní seznam pokrývá položky s největším dopadem:
- Proveďte a kroužkový test na brusném kotouči — jasný kovový tón nenaznačuje žádné praskliny; tupé žuchnutí znamená, že kolo musí být vyřazeno
- Ověřte kolo Hodnocení RPM překračuje maximální otáčky vřetena o bezpečnostní rezervu minimálně 25 %
- Zkontrolujte chladicí kapalinu koncentrace a průtok před spuštěním — degradovaná chladicí kapalina způsobuje pálení i při konzervativních parametrech
- Oblečte kolo na začátku každé nové úlohy nebo po více než 30 minutách nečinnosti pro obnovení ostrosti řezu
- Potvrďte obrobek tuhost upevnění — obrobek, který vibruje, způsobuje chvění při frekvencích 500 až 2 000 Hz, což ničí povrchovou úpravu
- Zkontrolujte chránič proti jiskrám a chránič kola — brusné jiskry mohou urazit 3 až 5 metrů a úlomky kotouče při provozní rychlosti jsou smrtící projektily


