 0086-15068518279 (Číňan)/001-5416026691 (angličtina)


 En
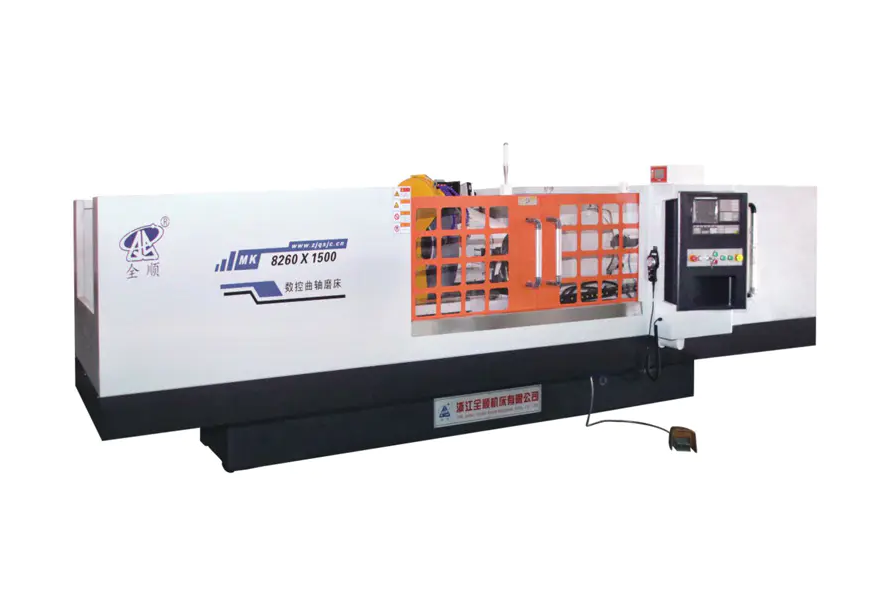
Hodnocení přesnosti a opakovatelnosti a CNC bruska na klikové hřídele vyžaduje systematické měření rozměrovou přesnost, geometrické tolerance a konzistenci procesu ve více obráběcích cyklech. Základní přístup kombinuje sondování na stroji, ověřování CMM (Coordinate Measuring Machine) a analýzu statistického řízení procesu (SPC). Dobře kalibrovaná CNC bruska klikového hřídele by měla dosáhnout kruhovitost v rozmezí ±0,001 mm , tolerance průměru uvnitř ±0,002 mm a hodnotu Cpk 1.33 nebo vyšší považovat za schopné výroby.
Proces hodnocení není jednorázovou kontrolou – je to strukturovaný protokol, který zahrnuje kvalifikaci stroje, kontrolu obrobku a dlouhodobou analýzu způsobilosti.
Klíčové přesné metriky pro CNC broušení klikových hřídelí
Před provedením jakéhokoli testu je nezbytné definovat, které parametry představují "přesnost" brusky na klikové hřídele. Tyto metriky přímo ovlivňují výkon motoru a životnost komponent.
- Tolerance průměru deníku: Typicky ±0,002–0,005 mm pro vysoce výkonné klikové hřídele.
- Kulatost (kruhovitost): Pro hlavní čepy a čepy by měla být v rozmezí 0,001–0,003 mm.
- Válcovitost: Měří odchylku kužele a válce podél délky čepu, obvykle ≤0,002 mm.
- Drsnost povrchu (Ra): Cílová Ra ≤ 0,4 µm pro kontaktní plochy ložisek.
- Přesnost házení špendlíkem: Odchylka středu čepu vzhledem k hlavní ose, obvykle ≤0,005 mm.
- Úhlové umístění čepových čepů: Rozhodující pro časování motoru; úhlová chyba by neměla překročit ±0,05°.
Tyto metriky tvoří plán měření. Jakýkoli protokol hodnocení se musí týkat každého z nich pomocí vhodného nástroje a metody.
Kvalifikace stroje: Výchozí bod
Před zahájením broušení obrobku musí být samotný stroj ověřen geometrickými a dynamickými kvalifikačními zkouškami. Tyto testy stanoví, zda mechanická konstrukce stroje může podporovat nárokované tolerance.
Testy geometrické přesnosti
Pomocí laserového interferometru nebo přesné kuličkové tyče zkontrolujte:
- Přímost osy posuvu hlavy brusného kotouče (osa X): cíl ≤ 0,002 mm/300 mm
- Rovnoběžnost mezi osou vřetena kola a osou pracovní hlavy/koníku: ≤ 0,003 mm/500 mm
- Házivost vřetena brusného kotouče: ≤ 0,001 mm
- Házivost vřetena pracovní hlavy: ≤ 0,002 mm
Posouzení tepelné stability
Tepelný drift je hlavním zdrojem rozměrových chyb při CNC broušení. Nechte stroj běžet při provozní teplotě alespoň po dobu 60–90 minut před provedením přesných měření. V 15minutových intervalech měřte teplotní posun na brusném vřetenu pomocí kapacitního snímače. Stabilní stroj by měl vystavovat méně než 0,003 mm tepelného driftu po zahřátí.
Měření na stroji: Přesné ovládání v reálném čase
Moderní CNC bruska na klikové hřídeles integrovat průběžné měřicí systémy, které nepřetržitě měří průměr obrobku během broušení. Tato aktivní zpětná vazba je nejpřímější metodou pro řízení rozměrové přesnosti.
Chcete-li vyhodnotit účinnost měřidla na stroji:
- Zbruste zkušební čep na nominální průměr a zaznamenejte odečet na manometru při zážehu.
- Vyjměte obrobek a změřte stejný čep pomocí kalibrovaného vzduchoměru nebo CMM.
- Vypočítejte rozdíl mezi měřením na stroji a měřením offline.
- Tento postup opakujte v 10 po sobě jdoucích částech, abyste stanovili chybu korelace měřidla.
Dobře fungující průběžné měřidlo by mělo korelovat s výsledky CMM uvnitř ±0,001 mm . Odchylky nad tuto hodnotu znamenají opotřebení měřidla, problémy s montáží nebo znečištění chladicí kapaliny.
Post-procesní kontrola pomocí CMM a kruhovitosti
Měření mimo stroj poskytuje nejobjektivnější data pro vyhodnocení přesnosti. Dva nástroje jsou nepostradatelné:
Souřadnicový měřicí stroj (CMM)
Kontrola CMM zachycuje průměr, válcovitost a přesnost házení. Pro vyhodnocení klikového hřídele je skenovací sonda výhodnější než sonda s dotykovým spouštěčem, protože shromažďuje stovky bodů na čep, což poskytuje statisticky robustní data. Změřte minimálně 3 průřezy na žurnál (oba konce a střed) s použitím min 36 bodů na průřez .
Tester kulatosti/formy
Speciální tester kruhovitosti (typ Taylor Hobson nebo ekvivalent) poskytuje mnohem vyšší rozlišení pro kruhovitost a zvlnění povrchu než CMM. Používá přesné vřeteno s úhlovou nejistotou níže 0,01 obloukové sekundy . Tento nástroj je nezbytný pro hodnocení:
- Chyba kruhovitosti podle ISO 12181
- Lobing (liché číslo harmonické chyby způsobené bezcentrovým uchycením)
- Vlnitost (chyby střední prostorové frekvence spojené s chvěním kol)
Testování opakovatelnosti: Přístup Gauge R&R a SPC
Opakovatelnost není jen o jedné dobré části – je o konzistentní výstup v rámci výrobní série . Tuto schopnost definují dvě strukturované metody:
Opakovatelnost a reprodukovatelnost měřidla (Gauge R&R)
Tato studie odděluje variace systému měření od variací skutečné součásti. Postup:
- Vyberte 10 čepů klikového hřídele v očekávaném rozsahu průměrů.
- Nechte 2–3 operátory, aby každý změřil všech 10 dílů, každý třikrát, v náhodném pořadí.
- Vypočítejte %GRR = (odchylka měřidla R&R / celková odchylka) × 100.
Kritéria přijetí: %GRR ≤ 10 % je vynikající; 10–30 % je marginální; nad 30 % vyžaduje nápravná opatření, než budou výrobní data důvěryhodná.
Statistické řízení procesu (SPC) a způsobilost procesu
Namelte minimálně 25–30 po sobě jdoucích klikových hřídelí za kontrolovaných podmínek a zaznamenejte průměr hlavního čepu pro každý díl. Vyneste data do grafu X-bar a R a poté vypočítejte:
- Cp (schopnost procesu): Rozpětí opatření vzhledem k toleranci. Cílová Cp ≥ 1,67.
- Cpk (Index způsobilosti procesu): Účty pro procesní centrování. Cílová Cpk ≥ 1,33 pro standardní produkci; ≥ 1,67 pro kritické časopisy.
- Směrodatná odchylka (σ): Mělo by být pod 1/6 oboustranné tolerance.
Shrnutí hodnocení: Metriky a prahové hodnoty přijatelnosti
| Parametr | Metoda měření | Práh přijetí |
|---|---|---|
| Průměr deníku | CMM / Měřič vzduchu | ±0,002 mm |
| Kulatost | Kulatost Tester | ≤ 0,001 mm |
| Válcovitost | Skenování CMM | ≤ 0,002 mm |
| Drsnost povrchu Ra | Kontaktujte Profilometer | ≤ 0,4 um |
| Přesnost házení kolíkem | CMM | ≤ 0,005 mm |
| Úhlová poloha čepu | CMM / Rotační kodér | ≤ ±0,05° |
| Schopnost procesu (Cpk) | Analýza SPC | ≥ 1,33 |
| Měřidlo R&R (%) | Gauge R&R Study | ≤ 10 % |
| On-Machine Gauge Correlation | vs. CMM offline | ± 0,001 mm |
Běžné zdroje ztráty přesnosti a jak je identifikovat
Když výsledky hodnocení překročí výše uvedené prahové hodnoty, je třeba systematicky vysledovat hlavní příčinu. Nejběžnější zdroje zhoršené přesnosti v CNC bruska na klikové hřídeles zahrnují:
- Nevyváženost kola nebo chyby orovnávání: Způsobuje stopy chvění viditelné v profilech zaoblení jako vysokofrekvenční lobbing. Řešení: vyvažte kolo a znovu nasaďte jemnější olovo.
- Opotřebení ložisek pracovní hlavy nebo koníku: Projevuje se zvýšeným házením na rotujícím obrobku. Detekovatelný přesným úchylkoměrem na špičce vřetena.
- Tepelný růst během dlouhých výrobních sérií: Identifikováno podle trendů dat CMM v průběhu času – pokud se průměr postupně posunuje jedním směrem, je nutná tepelná kompenzace nebo zahřívací cyklus.
- Nekonzistence upevnění nebo upnutí: Výsledkem jsou odchylky od části k části v přesnosti hodu. Zkontrolujte s konstantní upínací silou pomocí momentového klíče a opakujte měření.
- Chyba interpolace CNC ovladače: Projevuje se jako chyby úhlové polohy v čepech čepů. Ověřte to kontrolou rozlišení kodéru osy C a nastavení kompenzace vůle.
Stanovení harmonogramu pravidelného přehodnocování
Pro dlouhodobé zajištění výroby nestačí jednorázová kvalifikace. Hodnocení přesnosti by se mělo řídit odstupňovaným harmonogramem:
- Každá výrobní směna: Ověřte korelaci měřidla v průběhu procesu pomocí referenčního hlavního prstencového měřidla. Zkontrolujte první a poslední část běhu pomocí CMM.
- Týdně: Spusťte 10dílný vzorek SPC a přepočítejte Cpk. Zkontrolujte stav kola a opotřebení orovnávacího nástroje.
- Měsíčně: Proveďte úplný audit geometrické přesnosti pomocí laserového interferometru a testování kuličkové tyče.
- Ročně nebo po větší údržbě: Kompletní rekvalifikace stroje včetně tepelné stability, házivosti vřetena a studie Gauge R&R.
Analýza trendů z těchto pravidelných kontrol umožňuje proaktivní údržbu před snížením přesnosti pod specifikaci – výrazně snižuje míru zmetkovitosti a neplánované prostoje.


