 0086-15068518279 (Číňan)/001-5416026691 (angličtina)


 En
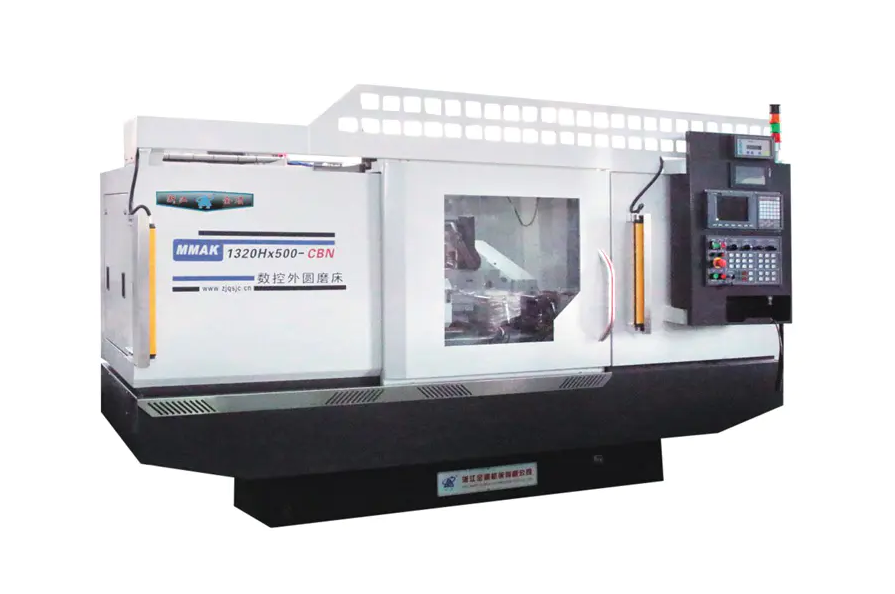
Chcete-li použít CNC válcovou brusku, musíte nejprve upnout obrobek a nastavit nástroj. Poté zadejte nebo vyvolejte obráběcí program (G-kód) do CNC systému. Pomocí ovládacího panelu nastavte otáčky brusného kotouče, rychlost posuvu a chladicí systém. Nakonec spusťte režim automatického cyklu pro přesné broušení. Základní operací je zajištění přesné shody mezi osou obrobku a trajektorií pohybu brusného kotouče, aby bylo dosaženo rozměrových tolerancí na úrovni mikronů a požadavků na drsnost povrchu.
Pochopení hlavních součástí CNC válcové brusky
Než se ponoříte do provozního procesu, je nezbytné porozumět základní struktuře zařízení pro přesné broušení. A CNC bruska na válce sestává především z lože, vřeteníku (pohánějící rotaci obrobku), koníku, hlavy brusného kotouče (uchycení brusného kotouče) a rozhodujícího CNC systému číslicového řízení.
CNC systém: Zodpovídá za řízení vazby mezi osou X (posuv brusného kotouče) a osou Z (podélný pohyb stolu).
Servo pohon: Zajišťuje stabilitu přesnosti posuvu, přímo ovlivňuje účinek vnějšího válcového broušení.
Podrobné provozní postupy pro CNC válcovou brusku
1. Zapnutí a návrat na počátek
Po zapnutí je nutné provést operaci "nulový návrat". To umožňuje CNC brusce vytvořit svůj mechanický souřadnicový systém, který zajistí absolutní přesnost následných drah obrábění.
2. Upínání a vyrovnání obrobku
Vyberte podpěru středového otvoru nebo upnutí sklíčidla podle tvaru obrobku. Pomocí úchylkoměru zkontrolujte radiální házení obrobku, abyste zajistili hladkost osy otáčení.
3. Programování a zadávání
Importujte obráběcí program pomocí ručního zadávání dat (MDI) nebo USB flash disku. Program musí obsahovat:
- Nastavení lineární rychlosti brusného kotouče
- Parametry segmentovaného posuvu pro hrubé broušení, jemné broušení a bezjiskrové broušení
- Kompenzační údaje pro orovnávání brusného kotouče
4. Nastavení nástroje a nastavení souřadnic obrobku
Určete referenční polohu brusného kotouče a povrchu obrobku pomocí seřizovače nástrojů nebo metodou "jiskrové zkoušky". Tento krok určuje počáteční přesnost CNC obrábění.
5. Automatické obrábění a chlazení
Spusťte trysku chladicí kapaliny (zarovnejte ji s bodem broušení) a klikněte na "Cycle Start". Operátoři musí sledovat proces broušení prostřednictvím monitorování zvuku a jisker.
Základní prvky pro zlepšení kvality obrábění na CNC válcových bruskách
Pouhé spoléhání se na automatizační programy při provozu nestačí CNC bruska na válces . Pro dosažení submikronového přesného obrábění je nutná hloubková optimalizace ve třech rozměrech: stav kola, kontrola tepelné deformace a polohovací nula.
1. Přesné orovnávání a údržba charakteristik brusného kotouče
Mikrostruktura brusného kotouče přímo určuje povrchovou úpravu vnějšího válcového broušení. Zatímco CNC systém může řídit posuv, nemůže automaticky změnit stav otupení brusného kotouče.
Technické detaily: Ostrost diamantového orovnávače musí být zachována. Podélný posuv při orovnávání by měl být flexibilně nastaven podle požadavků hrubovacího a dokončovacího broušení — pro hrubování lze použít větší posuv pro zlepšení efektivity řezání, zatímco pro dokončování je potřeba velmi malý posuv pro vyvolání mikrobroušení hran na povrchu brusného kotouče.
Hodnota: Pravidelné a vědecké orovnávání účinně zabraňuje stopám po chvění povrchu (vlnité čáry) a výrazně snižuje riziko popálení od broušení.
2. Dynamická tepelná stabilita a řízení chladicí kapaliny
Broušení je v podstatě vysokoenergetický úběrový proces, který vytváří značné brusné teplo. U zařízení na přesné broušení je tepelná deformace „skrytým zabijákem“, který vede k rozměrovým odchylkám.
Technické detaily: Chladicí kapalina nejen ochlazuje povrch, ale také smývá brusné nečistoty a zabraňuje ucpávání kotouče. Doporučuje se chladicí systém s konstantní teplotou, aby se zajistilo, že teplota chladicí kapaliny kolísá v souladu s teplotou lože stroje. Současně musí být úhel trysky chladicí kapaliny přesně zaměřen na "klínovitou oblast" brusné zóny, aby se maximalizovala výměna tepla.
Hodnota: Dobré řízení tepelné rovnováhy účinně řídí radiální tepelnou roztažnost obrobku a zajišťuje, že rozměrová konzistence zůstane v rámci minimálních tolerancí během kontinuálního obrábění dávky dílů.
3. Fyzické datum a integrita středové díry
pro CNC bruska na válces při použití středových podpěr je středový otvor obrobku jeho rotační geometrický základ.
Technické detaily: Před upnutím musí být středové otvory na obou koncích obrobku pečlivě zkontrolovány, zda nejsou promáčknuté, oxidové okují nebo třísky. Doporučuje se používat vysoce přesné broušené středy a na kontaktní plochy nanést speciální vysokotlaké mazivo. Pokud má středový otvor geometrickou chybu 0,01 mm, po rotačním zvětšení se může chyba odrážející se v zaoblení obrobku exponenciálně zvýšit.
Hodnota: Zajištění čistoty a kruhovitosti referenční polohy je zásadní pro dosažení vysoké koaxiálnosti a vysoké kruhovitosti obrábění a je také předpokladem pro maximalizaci opakovatelnosti CNC systému.
Bezpečnostní opatření: Při práci s automatickým brousicím zařízením je třeba používat vhodné ochranné prostředky. Je přísně zakázáno otevírat bezpečnostní dvířka, když se brusný kotouč otáčí vysokou rychlostí, a brusný kotouč by měl být pravidelně kontrolován na praskliny, aby se zabránilo riziku výbuchu při vysokorychlostní rotaci.
Dokonalé používání CNC válcových brusek vyžaduje nejen znalost programování softwaru, ale také citlivost na mechanickou montáž a parametry procesu.


