 0086-15068518279 (Číňan)/001-5416026691 (angličtina)


 En
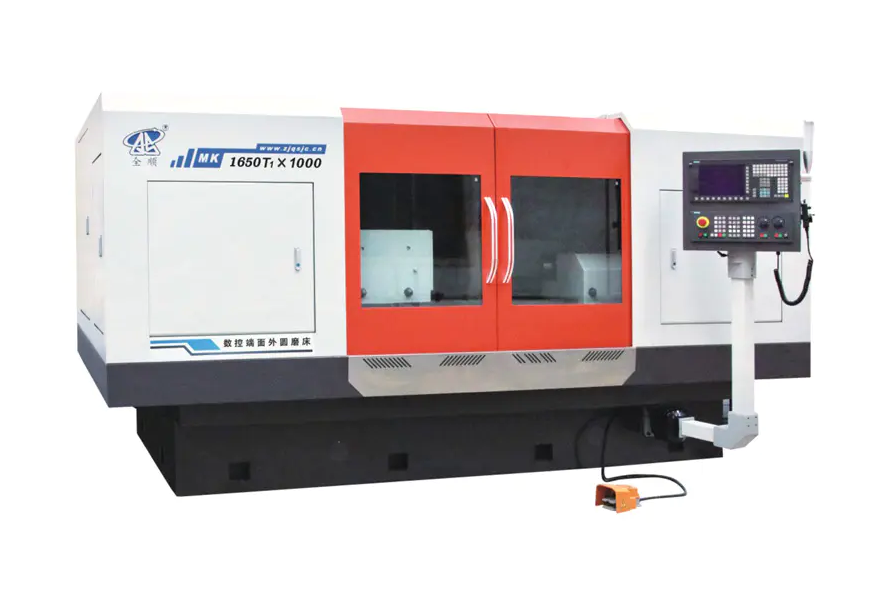
Při porovnávání brusných systémů NC (Numerical Control) a CNC (Computer Numerical Control) CNC válcové brusky představují rozhodující skok v přesnosti, opakovatelnosti a efektivitě výroby . Pro výrobce, kteří požadují úzké tolerance – často v rozmezí ±0,001 mm – a konzistentní výkon při velkoobjemových cyklech, nejsou válcové brusky CNC pouhým vylepšením; jsou provozní páteří, která překlenuje propast mezi staršími NC systémy a plně automatizovanou moderní výrobou.
Pochopení toho, co odděluje tyto dvě technologie – a proč CNC válcové brusky zaujímají tak zásadní roli – pomáhá inženýrům a týmům nákupu činit informovaná rozhodnutí o investicích do zařízení a návrhu procesu.
NC vs CNC: Co se skutečně liší pod kapotou
NC systémy fungují na základě předem děrované pásky nebo pevných sekvenčních instrukcí. Jakmile je program načten, stroj jej provede bez zpětné vazby nebo autokorekce. CNC systémy naproti tomu používají mikroprocesorový řídicí systém, který nepřetržitě čte, upravuje a ukládá programy digitálně. Tento architektonický rozdíl má hluboké praktické důsledky.
| Funkce | NC systém | CNC systém |
|---|---|---|
| Ukládání programů | Děrná páska / pevná sekvence | Digitální paměť (neomezený počet programů) |
| Zpětná vazba v reálném čase | žádný | Nepřetržitá zpětná vazba snímače |
| Nastavení parametrů | Nutné ruční přeprogramování | Úpravy na obrazovce během několika sekund |
| Řízení osy | Typicky 2-osé | 2 až 5 os současně |
| Opakovatelnost | ±0,01 mm typicky | ±0,001 mm nebo lepší |
| Závislost na operátorovi | Vysoká | Nízká až střední |
Konkrétně u válcového broušení se tyto rozdíly přímo promítají do kvality povrchové úpravy, rozměrové přesnosti a doby přechodu – tři metriky, které definují ziskovost v přesné výrobě.
Proč? CNC válcové brusky Obsadit kritickou střední půdu
CNC válcové brusky stojí na křižovatce vysoce přesných ručních řemeslných a plně automatizovaných výrobních linek. Jsou dostatečně sofistikované, aby zvládly složité geometrie – broušení kuželů, hřídele s více průměry, tvary závitů – a přitom dostatečně flexibilní, aby je bylo možné přeprogramovat na nový obrobek během několika minut, nikoli hodin.
Tato flexibilita je určující hodnotou. Zvažte dílnu vyrábějící letecké hřídele v dávkách 50 až 200 jednotek. NC bruska by vyžadovala fyzickou rekonfiguraci a potenciálně zkušeného nastavovacího technika pro každé nové číslo dílu. CNC válcová bruska načte uložený program, spustí automatický cyklus orovnávání kotouče a zahájí výrobu – zkrácení doby nastavení ze 2–4 hodin na méně než 30 minut v mnoha aplikacích v reálném světě.
Klíčové procesní schopnosti, se kterými se NC nemůže vyrovnat
- Průběžné měření: Aktivní měření během broušení umožňuje řídicí jednotce automaticky kompenzovat opotřebení kotouče a udržovat průměr v toleranci bez zásahu obsluhy.
- Automatické orovnávání kol: Řídicí systémy CNC provádějí orovnávací rutiny v naprogramovaných intervalech, což zajišťuje konzistentní geometrii kol a povrchovou úpravu v průběhu celého výrobního cyklu.
- Vícestupňové cykly broušení: Hrubovací, polodokončovací a dokončovací průchody s různými rychlostmi posuvu lze naprogramovat jako jeden automatický cyklus, čímž se optimalizuje rychlost úběru materiálu i konečná kvalita povrchu.
- Komplexní obrysové broušení: Simultánní interpolace os X a Z umožňuje výrobu zakřivených nebo profilovaných povrchů, které jsou na standardním NC stroji geometricky nemožné.
Precizní benchmarky: Co CNC válcové broušení Ve skutečnosti Dosahuje
Přesnost není abstraktní tvrzení – je měřitelná a na číslech záleží při specifikaci komponent pro ložiska, hydraulické válce, převodovky nebo hřídele turbín.
- Rozměrová tolerance: Výrobní CNC válcové brusky běžně dosahují tolerancí průměru IT5 (přibližně ±0,001 mm na hřídeli 50 mm), přičemž špičkové systémy dosahují IT4 nebo IT3 v kontrolovaném prostředí.
- Povrchová úprava: Hodnoty Ra 0,2–0,4 µm jsou standardní při dokončovacím broušení; s jemnozrnnými kotouči a řízenými parametry je dosažitelné Ra pod 0,1 µm.
- Kulatost: CNC systémy s hydrostatickými vřeteny pracovní hlavy mohou dosáhnout chyby kruhovitosti pod 0,2 µm, což je kritické pro broušení ložisek.
- Válcovitost: V rámci délky obrobku 500 mm lze při správné kalibraci stroje a tepelné kompenzaci dosáhnout odchylky válcovitosti 1–3 µm.
Pro srovnání, NC válcové brusky obvykle poskytují tolerance v rozsahu IT7–IT6, což je dostatečné pro obecné mechanické součásti, ale nedostatečné pro přesná ložiska, součásti vstřikování paliva nebo hřídele lékařských zařízení.
Průmyslová odvětví Kde CNC válcové brusky Jsou Nesmlouvavé
Několik sektorů závisí na CNC válcovém broušení jako na procesně kritickém kroku, nikoli na pohodlí:
Součásti automobilového hnacího ústrojí
Vačkové hřídele, klikové hřídele, převodové hřídele a kroužky snímačů ABS vyžadují broušení na IT5 nebo lepší, s povrchovou úpravou pod 0,4 µm Ra. Velkoobjemoví dodavatelé pro automobilový průmysl obvykle provozují CNC válcové brusky v automatizovaných buňkách, přičemž dosahují doby cyklu pod 90 sekund na díl pro hřídele středního průměru.
Letectví a obrana
Pohony přistávacích zařízení, tvary kořenů lopatek turbíny a hydraulické šoupátka ventilů vyžadují extrémní přesnost a plnou sledovatelnost procesu. CNC systémy poskytují digitální auditní záznam – zaznamenávání skutečných rychlostí posuvu, intervalů orovnávání a údajů z měření během procesu – které normy kvality leteckého průmyslu vyžadují.
Výroba ložisek
Broušení vnitřních a vnějších kroužků u přesných ložisek (třídy ABEC 5, 7 a 9) představuje asi nejnáročnější aplikaci pro broušení válců. Ložiska ABEC 7 vyžadují kruhovitost do 2,5 µm a tolerance průměru ±2,5 µm – dosažitelné pouze s CNC systémy vybavenými aktivním měřením a základnou stroje s tlumením vibrací.
Výroba zdravotnických prostředků
Dříky chirurgických nástrojů, dříky ortopedických implantátů a součásti dentálních násadců jsou broušeny z titanových slitin a nerezové oceli s tolerancí ±0,005 mm nebo těsnější. Požadavky na biokompatibilitu navíc vyžadují povrchy bez otřepů a škrábanců – výsledky, které zcela závisí na přesných, opakovatelných parametrech CNC broušení.
CNC válcová bruska Konfigurace: Přizpůsobení typu stroje aplikaci
Ne všechny CNC válcové brusky slouží ke stejnému účelu. Každá z hlavních konfigurací se zaměřuje na konkrétní geometrie obrobku a výrobní scénáře:
| Typ stroje | Typ obrobku | Typická aplikace |
|---|---|---|
| Univerzální OD/ID bruska | Vnější a vnitřní průměry | Dílny, prototypy, smíšená výroba |
| Bezhrotá CNC bruska | Tyče, kolíky, válečky (není potřeba středy) | Vysoká-volume pin and roller production |
| CNC bruska na vačkový hřídel/klikový hřídel | Vícelalokové nebo excentrické hřídele | Součásti automobilových motorů |
| CNC bruska závitů | Závitové hřídele, vodicí šrouby | Přesné vodicí šrouby, hřídele kuličkových šroubů |
| CNC ponorná bruska | Krátké vlastnosti se specifickým průměrem | Sedla ložisek, broušení čepů |
Volba špatné konfigurace – například použití univerzální brusky na vnější průměr pro velkoobjemovou aplikaci vačkových hřídelů – má za následek dvakrát až třikrát delší dobu cyklu než u specializované CNC brusky vačkových hřídelů s interpolací osy C.
Kritické provozní faktory, které určují výsledky CNC broušení
Vlastnictví CNC válcové brusky automaticky nezaručuje přesnost. K získání plné kapacity stroje je třeba spravovat několik provozních proměnných:
Tepelná stabilita
Při broušení vzniká teplo, které způsobuje roztahování rámu obrobku i stroje. Změna teploty o pouhý 1°C v ocelovém hřídeli dlouhém 300 mm způsobí rozměrovou změnu přibližně 3,5 µm. CNC brusky používané pro submikronovou práci vyžadují chladicí kapalinu s řízenou teplotou, protokoly zahřívání stroje 30–60 minut a brusky s řízenou klimatizací udržované při 20 °C ±0,5 °C.
Výběr a oblékání kola
Specifikace brusiva – typ zrna, velikost zrna, tvrdost pojiva a struktura – musí odpovídat materiálu obrobku, požadované povrchové úpravě a rychlosti úběru. Špatně slícované kolo na CNC stroji produkuje stejně špatné výsledky jako na NC stroji. Parametry orovnávání kotoučů (předstih, hloubka, poměr překrytí) naprogramované do CNC cyklu jsou stejně důležité jako samotné parametry broušení.
Uchycení obrobku a vyrovnání
Broušení mezi středy vyžaduje správně vybroušené a vyrovnané úvrati. Házivost pouhých 5 µm ve středu se může promítnout přímo do chyby kruhovitosti v hotové součásti. Pevné podpěry pro dlouhé obrobky musí být umístěny a správně nastaveny, protože CNC řízení nemůže kompenzovat mechanické vychýlení v nastavení upínání obrobku.
Integrace měření v průběhu procesu
Moderní CNC válcové brusky vybavené vzduchovými nebo kontaktními měřidly měří při broušení průměr obrobku. Měřidlo dodává data v reálném čase do ovladače, který automaticky upravuje přísuv tak, aby kompenzoval opotřebení kola. Bez této smyčky zpětné vazby musí operátoři provádět ruční měření a offsety, čímž se znovu zavádí lidská variabilita, kterou jsou CNC systémy navrženy tak, aby eliminovaly.
Když má NC broušení stále smysl
Navzdory jasným výhodám CNC systémů si NC válcové broušení zachovává legitimní aplikace ve specifických kontextech:
- Jednoduchá, specializovaná výroba: Jednosložková velkosériová výroba geometricky jednoduchého dílu (např. hladkého válcového čepu s tolerancí IT7) nemusí ospravedlnit vyšší cenu a složitost CNC zařízení.
- Nízkorozpočtové servisy: Zařízení provádějící občasnou vlastní renovaci opotřebených hřídelí, kde jsou přijatelné tolerance ±0,01–0,02 mm, mohou efektivně provozovat NC brusky.
- Regiony s omezenými znalostmi CNC: V některých výrobních prostředích jsou preferovány NC stroje, protože se spoléhají na mechanické dovednosti spíše než na znalosti programování – i když je to stále vzácnější úvaha, protože školení operátorů CNC se stalo široce dostupným.
Pro jakoukoli aplikaci vyžadující užší tolerance než IT6, složité geometrie, vícenásobné varianty součástí nebo dokumentovanou sledovatelnost procesu je NC broušení funkčně nedostatečné – není alternativou k úspoře nákladů.
Integrace s moderními výrobními ekosystémy
CNC válcové brusky stále více nefungují jako samostatné stroje, ale jako síťové uzly v digitálních výrobních prostředích. Tato integrační schopnost chybí u NC systémů a představuje další rozměr technologické mezery:
- Konektivita DNC (Direct Numerical Control): Programy jsou přenášeny z centrálního serveru do řídicí jednotky stroje, čímž se eliminuje ruční načítání programů a snižuje se riziko používání zastaralých programů dílů.
- Export dat SPC: Průběžná měření měřidla se zaznamenávají a exportují do softwaru pro statistické řízení procesu, což umožňuje monitorování Cpk v reálném čase a včasnou detekci posunu procesu – ještě předtím, než jsou vyrobeny díly mimo toleranci.
- Integrace robota: CNC brusky se standardizovanými komunikačními rozhraními (OPC-UA, MTConnect) lze integrovat do automatizovaných nakládacích/vykládacích buněk, což umožňuje bezproblémové broušení během směn.
- Prediktivní údržba: Vibrační senzory a monitorování zatížení vřetena předávají data do analytických platforem, které předpovídají zasklívání kol, opotřebení ložisek nebo problémy se systémem chladicí kapaliny dříve, než způsobí zmetky nebo poškození stroje.
Plně integrovaná CNC válcová brusná buňka může snížit míru zmetkovitosti o 60–80 % ve srovnání s NC procesy závislými na operátorovi , na základě zdokumentovaných případových studií v prostředí dodavatelů pro automobilový průmysl, kde se hodnoty Cpk zlepšily z méně než 1,0 na více než 1,67 po přechodu na CNC s aktivním měřením.
Výběr a CNC válcová bruska : Kontrolní seznam praktických specifikací
Při hodnocení CNC válcových brusek pro konkrétní aplikaci by měly být následující parametry specifikace ověřeny podle požadavků výroby:
- Délka broušení a průměr otáčení: Ujistěte se, že kapacita stroje pokrývá maximální rozměry obrobku s rezervou.
- Přesnost vřetena obrobku a koníku: Vyžádejte si specifikace házení; přesné aplikace vyžadují házení vřetena pod 1 µm.
- Počet CNC os: Dvouosé (X, Z) pokrývají většinu válcových prací; přidat osu C pro nekulaté formy, osu B pro vnitřní brusný nástavec otočný.
- Konfigurace hlavy kola: Jednokolové, dvojité nebo vícekolové hlavy ovlivňují flexibilitu; dvojité hlavy umožňují současné broušení OD a ID.
- Měřící systém: Pro přesnost je upřednostňováno měření vzduchu během procesu; postprocesní měření s automatickou zpětnou vazbou offsetu je minimum pro bezobslužný provoz.
- Platforma ovladače: Ověřte dostupnost brousicích cyklů specifických pro aplikaci (oscilace, zanoření, posuv) a kompatibilitu se systémy DNC závodu.
- Filtrace chladicího systému: Jemnozrnné broušení pro Ra pod 0,2 µm vyžaduje chladicí kapalinu filtrovanou na 10 µm nebo jemnější, aby se zabránilo poškrábání povrchu abrazivními částicemi.


