 0086-15068518279 (Číňan)/001-5416026691 (angličtina)


 En
Při hodnocení a CNC válcová bruska , nejdůležitější funkce, které je třeba upřednostnit, jsou submikronová přesnost polohování, statická a dynamická tuhost stroje a sofistikovaný CNC řídicí systém schopný zvládnout komplexní interpolaci. Vysoce výkonný stroj musí poskytovat povrchovou úpravu (Ra) tak nízkou 0,1 μm až 0,4 μm konzistentně při zachování přísných rozměrových tolerancí, často v rámci ±0,001 mm . Kromě základních specifikací definuje rozdíl mezi standardní bruskou a vysoce přesným výrobním prostředkem integrace měřítek zpětné vazby s vysokým rozlišením, tepelně stabilního lití a intuitivního konverzačního programování.
Strukturální integrita a tepelná stabilita
Základem každého přesného broušení je lože stroje. Bez stabilního základu jsou všechny elektronické kompenzace pouze „náplasti“ na mechanické nedostatky.
Tlumící vlastnosti báze
Moderní CNC válcová bruskas často využívat Granitan® (polymerbeton) nebo vysoce kvalitní litina Meehanit . Polymerbeton nabízí až 10x lepší tlumení vibrací než tradiční šedá litina, která je nezbytná pro dosažení zrcadlového lesku a prodloužení životnosti kotouče. Vibrace během procesu broušení vedou k chvějícím se stopám, které jsou hlavní příčinou vyřazených dílů ve vysoce přesných průmyslových odvětvích, jako je letecký nebo lékařský průmysl.
Řízení tepelného posunu
Broušení vytváří značné teplo. Klíčovou vlastností, kterou je třeba hledat, je a symetrický design lože stroje a vřeteníku. Tím je zajištěno, že k jakékoli tepelné roztažnosti dochází rovnoměrně a minimalizuje se dopad na vyrovnání středové linie. Dále hledejte stroje, které mají tyto funkce chlazené chladicí systémy které cirkulují skrz pouzdro vřetena a lože, aby uvnitř udržely konstantní provozní teplotu ±0,5 °C okolního prostředí.
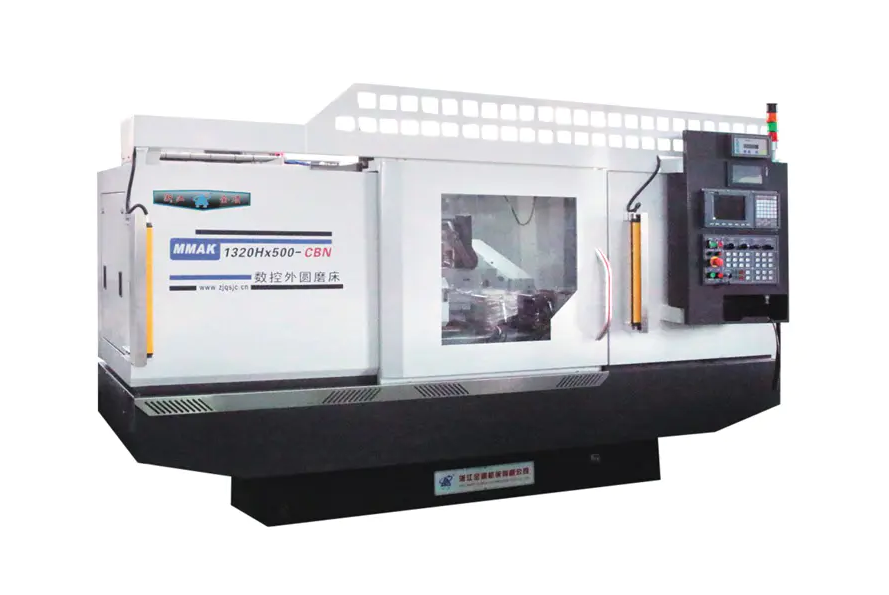
Vysoce přesné vřetenové systémy
Vřeteno hlavy kotouče je srdcem brusky. Jeho rotační přesnost přímo určuje kulatost a kvalitu povrchu obrobku.
Hydrostatická vs. valivá ložiska
Musíte se rozhodnout mezi hydrostatickými ložisky a vysoce přesnými valivými (valivými) ložisky. Hydrostatická vřetena plavte hřídel na tenké vrstvě oleje, což má za následek nulový kontakt kov na kov a téměř nekonečný život. Nabízejí výjimečnou přesnost házení (často menší než 0,0001 mm ). Naopak vysoce přesná keramická kuličková ložiska jsou preferována pro vysokorychlostní aplikace, kde je prioritou tuhost a snadná údržba.
Univerzálnost pracovní hlavy
Klíčová vlastnost pro univerzální CNC válcová bruskas je a otočná pracovní hlava (osa B) . Hledejte pracovní hlavy, které řídí motory s přímým pohonem . Přímý pohon eliminuje vůli ozubených kol nebo řemenů, což umožňuje interpolaci osy C s vysokým rozlišením. To je rozhodující pro "nekulaté" broušení (např. vačky, razníky nebo excentrické hřídele).
| Funkce | Hydrostatická ložiska | Přesná valivá ložiska |
|---|---|---|
| Přesnost házení | < 0,1 um | 0,5 - 1,0 um |
| Tlumení vibrací | Výborně | Mírný |
| Údržba | Nízká (bez opotřebení) | Je nutná výměna |
CNC řídicí a programovací software
Inteligence stroje spočívá v jeho řídicím systému. Bruska je pouze tak schopná jako software, který ji řídí.
Konverzační rozhraní
Pokročilá funkce CNC brusek konverzační programovací rozhraní . To umožňuje operátorům zadávat rozměry dílu, typ materiálu a požadovanou povrchovou úpravu přímo do GUI, aniž by museli ručně psát G-kód. Tím se zkrátí doba nastavení až o 50 % pro složité díly. Hledejte software, který obsahuje vestavěný sledování kolizí pro ochranu drahého vřetena a obrobku během počátečního chodu.
Technologie lineárních motorů
Pro vysoce dynamické aplikace, lineární motory na osách X a Z jsou lepší než tradiční kuličkové šrouby. Lineární motory poskytují vyšší rychlosti zrychlení a eliminují mechanickou vůli. Při spárování se skleněnými stupnicemi s vysokým rozlišením (např. rozlišení 0,05 μm ), stroj může dosáhnout opakovatelnosti polohování, které se kuličkové šrouby po dlouhou dobu používání nevyrovnají.
Automatizované oblékání a průběžné měření
Aby bylo dosaženo konzistentní hromadné výroby, musí být CNC válcová bruska schopna automaticky kompenzovat opotřebení kotouče a odchylky dílů.
- Automatické orovnávání kol: CNC by mělo řídit orovnávací cyklus pomocí diamantových kotoučů nebo jednobodových orovnávačů. Pokročilé systémy zahrnují Senzory akustické emise (AE). které detekují „první dotek“ mezi orovnávačem a kotoučem, čímž se minimalizuje množství odstraněného abraziva a prodlužuje se životnost kotouče.
- Průběžné měření: Měřicí sonda nebo "naskakovací" měřidlo umožňuje CNC měřit součást zatímco se mele . Systém automaticky upravuje konečný posuv broušení na základě dat v reálném čase, aby kompenzoval teplotní drift nebo vychýlení kotouče, čímž zajišťuje, že každý díl v dávce je identický.
- Kontrola mezery: Tato funkce využívá senzory AE k detekci, kdy se kotouč chystá dotknout obrobku, což umožňuje stroji okamžitě přepnout z rychlého najíždění na jemný posuv, což eliminuje „broušení vzduchem“ a zkracuje dobu cyklů. 10 % až 20 % .
Konfigurace více kol a univerzální schopnosti
Flexibilita je hlavním trendem CNC broušení válců , zejména pro dílny manipulující s různými geometriemi dílů.
Hlavy kol věže
Hledejte stroje vybavené a automatická otočná hlava kola (věžička) . Tyto revolverové hlavy mohou pojmout více kotoučů – například jeden pro vnější broušení, jeden pro vnitřní broušení a třetí pro čelní broušení. CNC řízený Věž osy B lze otočit do požadované polohy s vysokou opakovatelností (např. ±1 oblouková sekunda ), což umožňuje úplné dokončení součásti v a jediné nastavení . To eliminuje chyby vzniklé při opětovném upnutí součásti.
Vnitřní brusné nástavce
I když je vaším hlavním zaměřením broušení vnějšího průměru (OD (Vnější průměr) s otočným nebo namontovaným na věži Vřeteno pro vnitřní broušení (ID). je a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Environmentální a bezpečnostní prvky
Vysokorychlostní broušení vytváří jemnou mlhu a potenciální nebezpečí, která musí být řešena konstrukcí stroje.
- Úplná příloha: Vysoce kvalitní CNC bruska by měla být zcela uzavřena, aby obsahovala chladicí sprej a brusný prach. Není to jen kvůli čistotě; je zásadní pro integrované systémy odsávání mlhy pracovat efektivně.
- Protipožární systémy: Pokud používáte chladicí kapaliny na bázi oleje pro vysoce přesné povrchové úpravy, integrovaný CO2 nebo suchý chemický hasicí systém je a mandatory safety feature.
- Ergonomické nakládání: Při ručním nebo poloautomatickém nakládání by výška stolu a světlá výška dveří měly umožňovat snadný přístup. Pro plně automatizovanou výrobu by měl být stroj "připravený na robot" se standardizovanými rozhraními (např. Profibus nebo Ethernet) a automatickými dveřmi.
Konečný kontrolní seznam pro výběr
Při dokončování výběru ověřte následující specifikace podle vašich nejnáročnějších požadavků na součást:
- Maximální vzdálenost mezi středy: Zajistěte 20% vyrovnávací paměť na nejdelší části.
- Houpačka přes stůl: Zkontrolujte, zda díl s největším průměrem plus vůle pro měřidlo pohodlně sedí.
- Průměr kola: Větší kola (např. 500 mm) vydrží déle a udržují povrchovou rychlost lépe než menší kola.
- CNC rozlišení: Hledejte 0,0001 mm možnost zvýšení v řídicím softwaru.
- Konstrukce koníku: A jemně nastavitelný koník (pro korekci kužele) je zásadní pro přesnost dlouhé hřídele.


